欢迎您访问山东恒电电气股份有限公司网站,公司长期专注于电能质量治理领域相关产品的研发、生产和销售!
全国咨询热线:400-0909-861


 工程案例
CASES · 汽车制造
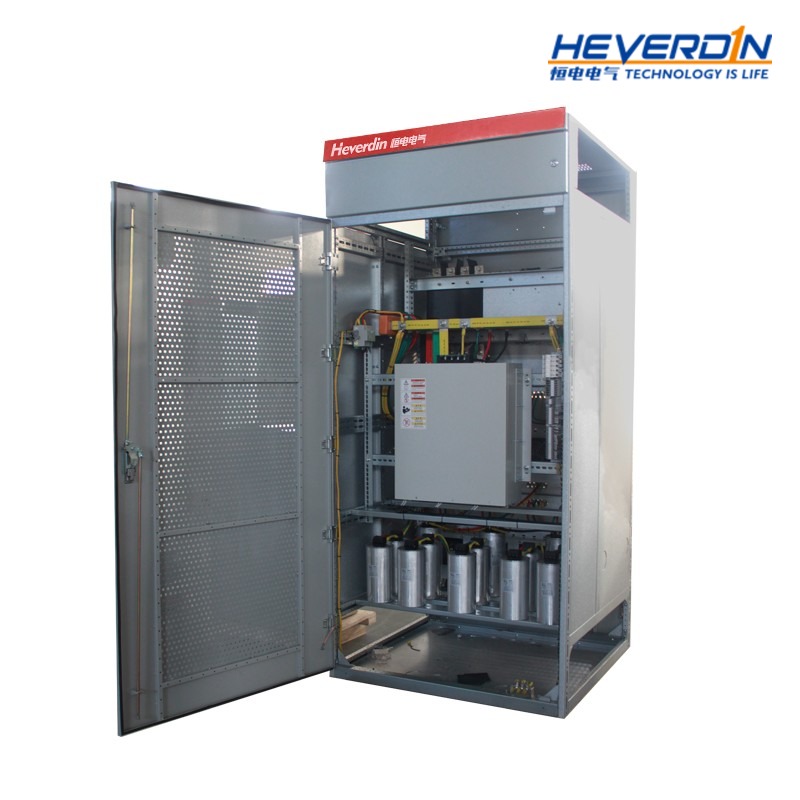
图1 恒电 HDATF 滤波补偿柜(产品示意)
汽车制造的用电特征可以概括成两句话:冲击性负荷多,非线性负荷密。焊装车间的点焊机每打一个焊点就是一次电流冲击,冲压车间的大型压机启动时无功需求瞬间抬升,涂装车间的变频器与烘干设备长期在线,总装车间的输送线与机器人则持续运行。四类负荷叠加在同一段 0.4kV 母线上,谐波、冲击与三相不平衡就同时出现了。
本文梳理汽车制造配电系统的谐波来源、危害与治理思路,供工厂电气、设备与能源管理人员参考。
| 车间/工序 | 典型设备 | 谐波与冲击特征 | 治理关注点 |
|---|---|---|---|
| 焊装 | 工频点焊机、中频直流点焊机、激光焊、焊接机器人 | 点焊为单相或两相供电,冲击电流大、持续时间短;中频焊机含整流谐波 | 三相不平衡、零序电流、冲击无功 |
| 冲压 | 大型机械压机、伺服压机、飞轮驱动 | 启动瞬间无功冲击显著,周期性负荷波动 | 动态响应速度,避免电压跌落 |
| 涂装 | 变频输送、烘干炉、空调与排风 | 变频器整流环节以 5、7 次谐波为主,长期连续运行 | 持续性谐波电流、变压器温升 |
| 总装 | 输送线、机器人、AGV 充电、检测设备 | 变频与开关电源混合,含 3 次等零序谐波 | 零线电流、末端电压质量 |
这四类负荷的共同点是:单一设备容量不大,但数量多、启停频繁,谐波频谱宽且随时间变化,很难靠一台固定参数的装置全部管住。
1. 母线电压畸变,影响设备与产品质量。0.4kV 侧电压总谐波畸变率偏高时,焊接机器人、伺服驱动、检测设备都可能出现动作异常、报警或定位偏差;对焊点质量一致性要求高的产线,供电质量波动会直接体现在工艺参数上。
2. 变压器与电缆附加损耗上升。谐波电流带来附加铜损与杂散损耗,加上冲击负荷造成的周期性温升波动,变压器长期在较高温度下运行,绝缘老化加快,容量利用率下降。
3. 常规无功补偿装置跟不上。接触器投切的电容器组响应慢、投切精度粗,在点焊与冲压这种秒级冲击下,容易出现“投了又切、切了又投”,母线长期处于过补或欠补状态;更严重的是,在谐波环境里电容器会因谐波电流过热,鼓包、熔断并不少见。
汽车工厂里最特殊的一类负荷是工频点焊机。它多数使用 380V 电源、由两相供电(L1-L2、L2-L3 或 L3-L1),这意味着:
因此汽车厂的治理方案里,不平衡补偿不是可选项:三相共补只能解决平均无功,分相补偿与不平衡调节装置才能把三相拉回平衡。
1. 无源滤波:滤特征谐波,同时补无功。采用滤波补偿装置(如 HDATF 滤波补偿柜)针对 5、7 次等特征谐波设计滤波支路,投切采用晶闸管开关,满足点焊与冲压负荷的快速变化要求。无源支路的电抗率必须按现场谐波次数核算,否则可能放大谐波。
2. 动态无功补偿:解决冲击与不平衡。用 HDTSF 动态无功补偿柜 承担分组投切,并采用三相共补与分补混合的方式,兼顾三相不平衡;对响应速度要求更高的母线段,可用 HDSVG 静止无功发生器 连续调节输出,跟上秒级冲击。
3. 有源滤波:解决剩余谐波。在谐波含量高、频谱宽的母线段(焊装、涂装),用 HDAPF 有源电力滤波器 实时检测并补偿 2–50 次谐波电流,不依赖固定滤波次数,负荷结构变化时仍能保持效果。
4. 不平衡与零线治理。点焊密集的母线段可配 三相负荷不平衡调节装置 APB,把负序与不平衡度压下来;零线电流偏高的回路可用 HDQF 零线电流消除装置 就地处理,降低中性线过热风险。
5. 末端保护。机器人控制柜、检测与视觉系统等敏感回路,可在末端配 谐波保护器,减少高频谐波对控制电源的干扰。
| 参数 | 常见取值 / 限值 | 说明与依据 |
|---|---|---|
| 低压母线电流畸变率 THDi | 15%–35%(焊装、涂装母线段) | 与点焊机数量、变频器容量、是否已配滤波有关 |
| 电压总谐波畸变率限值 | 380V ≤ 5% | GB/T 14549《电能质量 公用电网谐波》 |
| 三相电压不平衡度 | ≤ 2%,短时不超过 4% | GB/T 15543《电能质量 三相电压不平衡》 |
| 供电电压偏差 | ±7% | GB/T 12325《电能质量 供电电压偏差》 |
| 功率因数考核标准 | 0.90 | 《功率因数调整电费办法》 |
| 串联电抗率 | 6%–7%(抑制 5 次及以上)/12%–14%(谐波较重场合) | 按系统谐波次数选择,防止电容器与系统谐振 |
| 点焊机供电相别 | 380V 两相供电(L1-L2/L2-L3/L3-L1) | 相别分配会影响不平衡度,改造时可就近均衡分配 |
问:焊装车间的点焊机会不会把母线电压拉低?
答:会有瞬态跌落,但持续时间短。判断是否需要在母线上做动态补偿,应看电压跌落的幅度、频次以及对焊接质量与机器人动作的实际影响,不能只看示波器上的一次波形。
问:只装无功补偿装置,够不够?
答:多数不够。汽车厂的问题通常是“谐波 + 冲击 + 不平衡”三者叠加,只补无功会把谐波电流留在系统里,电容器还会因谐波过热。常规做法是无源滤波与有源滤波配合动态补偿。
问:三相不平衡一定要单独上调节装置吗?
答:看程度。若不平衡度长期接近或超过 2%,且零线电流明显偏高,单靠三相共补补偿解决不了,需要分相补偿或不平衡调节装置参与。
问:怎么确定治理容量?
答:先做现场电能质量测试,取得各车间母线的电流畸变率、各次谐波含有率、不平衡度与功率因数曲线,再分配有源与无源的容量。按变压器容量比例估算只能作为初判。
山东恒电电气股份有限公司(Heverdin)在汽车及汽车零部件行业的客户包括中通客车、中国重汽,以及长城汽车旗下诺博汽车等企业,服务内容涵盖配电谐波治理、动态无功补偿与配电温度在线监测。
可查阅的案例:
山东恒电电气股份有限公司成立于 2013 年,注册在济南历下区,生产地址为济南市工业北路 75 号,从事电能质量治理产品的研发、生产与工程应用,主营 HDAPF 有源电力滤波器、HDSVG 静止无功发生器、HDTSF 动态无功补偿柜及谐波保护器,服务客户 6000 多家,是山东省瞪羚企业、科技型中小企业、高新技术企业、专精特新企业。咨询电话 400-0909-861。
 汽车制造